
Phần FDM không tồn tại cho đến khi được cắt lớp
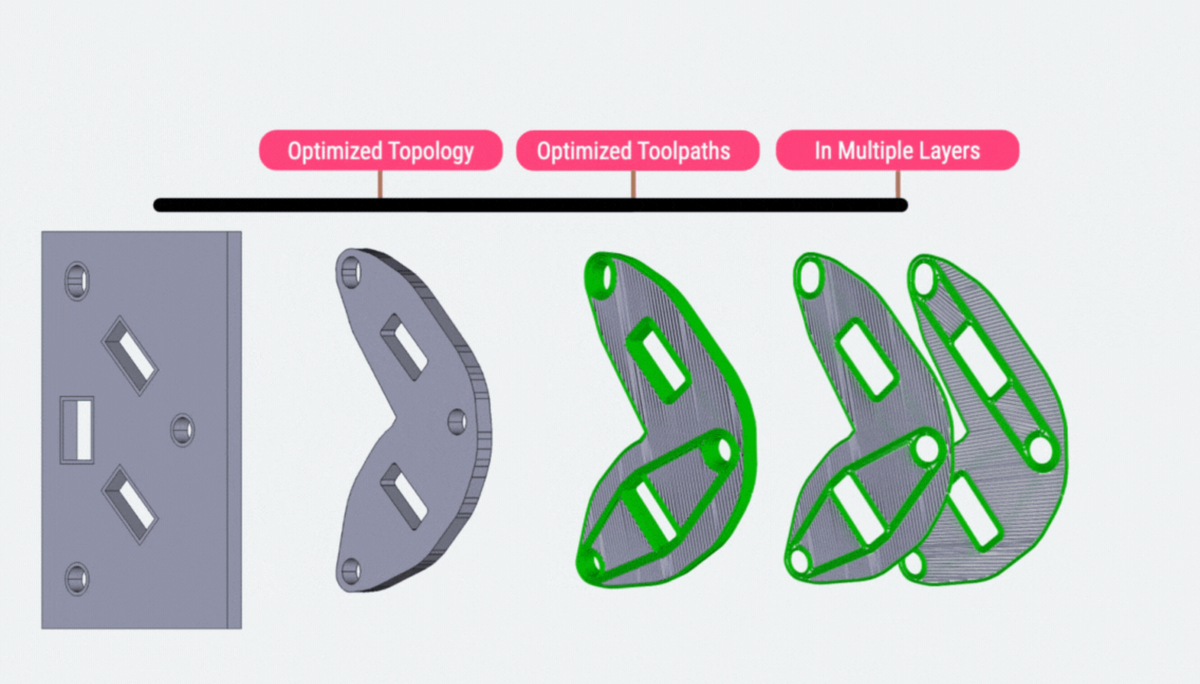
Thuật toán cắt lớp FDM là tập hợp các quyết định về chiều cao lớp, hướng raster, số đường viền và chiến lược infill mà phần mềm cắt lớp tạo ra, biến một mô hình 3D thành đường in cụ thể; trong kỹ thuật in 3D công nghiệp, chính những quyết định này mới định nghĩa vật liệu thực tế, phân bố tải và độ bền bộ phận in 3D dưới điều kiện làm việc. Quan điểm phổ biến coi vật liệu và hình học là trung tâm, còn toolpath chỉ là “lệnh cho máy”. Điều đó sai. Trong in đùn, "quy trình chính là vật liệu". Hai dầm FDM cùng vật liệu, cùng máy, cùng hình học nhưng khác đường in có thể chênh nhau tới sáu lần về độ cứng dưới cùng tải. Khi một dầm võng gấp sáu lần, vấn đề không nằm ở nhựa mà nằm ở thuật toán cắt lớp FDM và cách tối ưu hóa đường in 3D đã (hoặc chưa) được thực hiện.
Độ bền bộ phận in 3D: khi đường in quan trọng hơn vật liệu
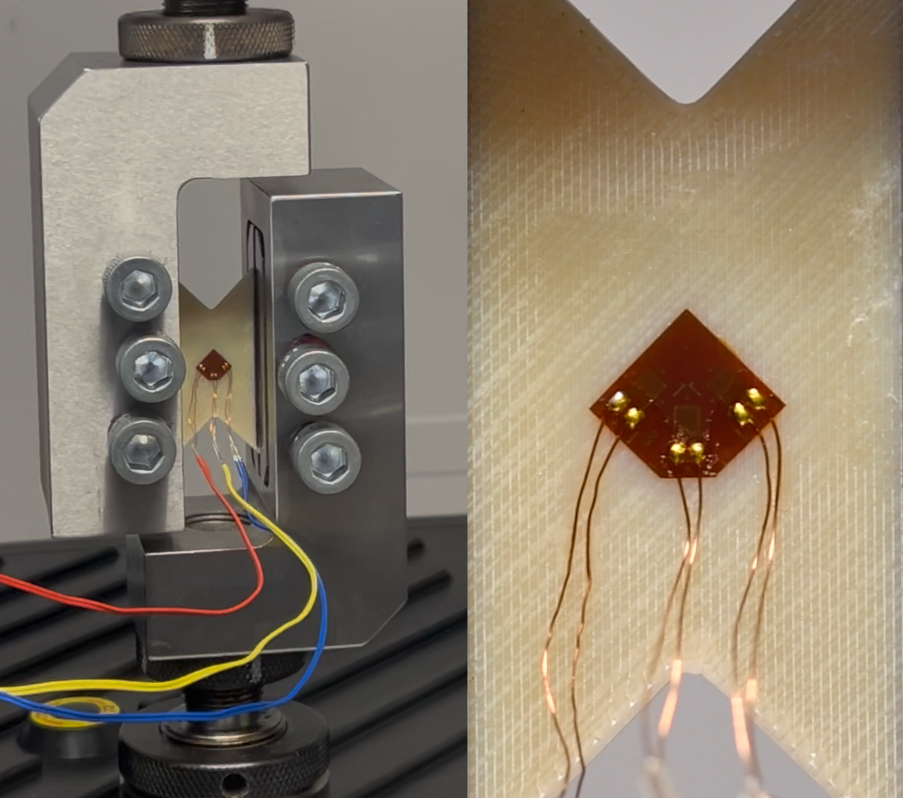
Nếu hỏi mô đun đàn hồi của nhôm, kỹ sư sẽ đưa một con số. Nhưng với bộ phận FDM, câu trả lời trung thực phải là: "tùy cách cắt lớp". Một ví dụ rõ ràng: hai dầm FDM cùng vật liệu, cùng máy, cùng hình học, cùng tải nhưng khác toolpath; một dầm võng gấp sáu lần dầm kia. Độ bền bộ phận in 3D ở đây bị điều khiển bởi hướng raster và cách các sợi nhựa mang tải, không phải bởi tên vật liệu trên cuộn. Trong thử nghiệm với Nylon 12CF, coupon in raster ±45° cho độ cứng đo được cao gấp ba rưỡi so với coupon raster thẳng. Cùng vật liệu, nhưng cấu trúc đan chéo biến tải cắt thành kéo – nén dọc theo sợi, trong khi raster thẳng buộc tải trượt qua mối dính yếu giữa các sợi. Một câu trích dẫn đáng nhớ: "Coupon ±45° đo được cứng hơn ba lần rưỡi, dù vật liệu không hề thay đổi".
| Cấu trúc toolpath | Độ võng/độ cứng tương đối | Ý nghĩa kỹ thuật |
|---|---|---|
| Dầm FDM A – toolpath 1 | Võng gấp 6 lần | Thiết kế đường in kém, độ bền thấp |
| Dầm FDM B – toolpath 2 | Cứng gấp 6 lần | Đường in tối ưu, mang tải hiệu quả |
| Coupon Nylon 12CF raster thẳng | Độ cứng thấp | Tải trượt qua mối dính giữa sợi |
| Coupon Nylon 12CF ±45° | Cứng gấp 3,5 lần | Đan chéo, tải chạy dọc theo sợi |
Một đường viền, 60% độ bền: tối ưu hóa đường in 3D là quyết định thiết kế
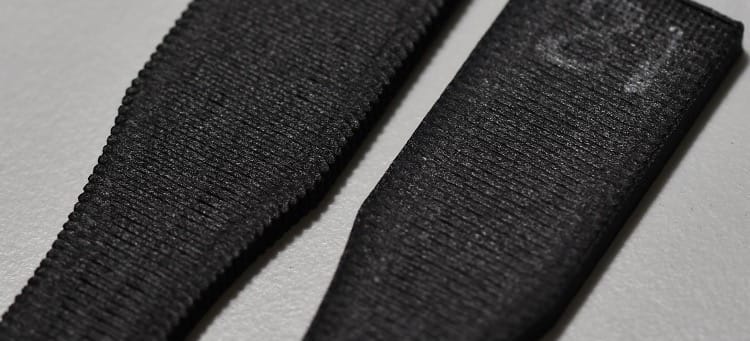
Trong kỹ thuật in 3D công nghiệp, chi tiết tưởng như nhỏ trong thuật toán cắt lớp FDM có thể tạo khác biệt khổng lồ về độ bền bộ phận in 3D. Hai lô coupon được in giống hệt nhau: cùng vật liệu, cùng raster, cùng hướng yếu nhất so với tải. Khác biệt duy nhất là một đường viền bổ sung quanh biên trước khi infill bắt đầu. Kết quả: coupon có thêm một contour mạnh hơn 60% so với coupon không có. Không tiêu chuẩn ASTM nào nhắc tới điều này, nhưng về cơ học, nó quá rõ: cạnh không có viền là dãy đầu sợi lộ ra, mỗi đầu là một vết nứt tiềm năng; thêm một đường viền biến cạnh răng cưa thành một sợi liên tục mang tải và “xóa” khuyết tật đó. "Một đường nhựa thay đổi toolpath dưới 6% nhưng tăng độ bền 60%". Đây không còn là chi tiết phụ của slicer, mà là lựa chọn thiết kế trong tối ưu hóa đường in 3D.
Chiều cao lớp biến đổi: cân bằng tốc độ, chất lượng và độ bền
Chiều cao lớp biến đổi không chỉ là mẹo thẩm mỹ; nó là công cụ kỹ thuật để cân bằng tốc độ, chất lượng bề mặt và độ bền bộ phận in 3D. Thay đổi chiều cao lớp là cách dễ nhất để cân bằng chất lượng và thời gian in. Lớp dày hơn cho tốc độ cao và khả năng chịu tải tốt hơn, nhưng tạo vết bậc rõ; lớp mỏng cho chi tiết đẹp, nhưng tăng thời gian in và số mặt phân lớp – đồng nghĩa thêm điểm yếu tiềm năng. Chiều cao lớp biến đổi cho phép dùng lớp mỏng ở vùng cần chi tiết, lớp dày ở vùng khối chịu lực, "đem lại cả hai thế giới: chi tiết nơi cần, tốc độ nơi không cần". Bằng cách giới hạn lớp mỏng ở vùng chi tiết, VLH giữ được chất lượng mà không hy sinh cấu trúc tổng thể. Trong kỹ thuật in 3D công nghiệp, đây là cách trực tiếp để điều chỉnh phân bố tải và mật độ mặt phân lớp theo yêu cầu cơ học.
Xem toolpath như dữ liệu kỹ thuật, không phải lệnh máy
Điểm mấu chốt: trong FDM, "quy trình chính là vật liệu", nên toolpath phải được xem như đầu vào kỹ thuật ngang hàng với hình học và vật liệu, không phải tập lệnh phụ cho máy. Phần mềm cắt lớp quyết định hướng sợi, số contour, pattern infill – tức là quyết định phân bố tải, vị trí tập trung ứng suất và tuổi thọ của bộ phận công nghiệp. Khi raster ±45° tạo cấu trúc đan chéo mang tải hiệu quả hơn raster thẳng, đó là quyết định kỹ thuật, không phải tùy chọn thẩm mỹ. Khi thêm một contour xóa hàng loạt “vết nứt” ở mép và tăng độ bền 60%, đó là thiết kế, không phải cài đặt phụ. Nếu mô phỏng và tiêu chuẩn thử nghiệm tiếp tục bỏ qua cách cắt lớp, sai số có thể lên tới 250% mà không có dấu hiệu cảnh báo. Kỹ thuật in 3D công nghiệp chỉ có thể chuyển từ “làm được chi tiết” sang “sản xuất tin cậy” khi thuật toán cắt lớp FDM và tối ưu hóa đường in 3D được đưa thẳng vào quy trình thiết kế và mô phỏng.