
Từ “file STL” đến bộ phận công nghiệp: phần mềm cắt lớp FDM là một thông số kỹ thuật
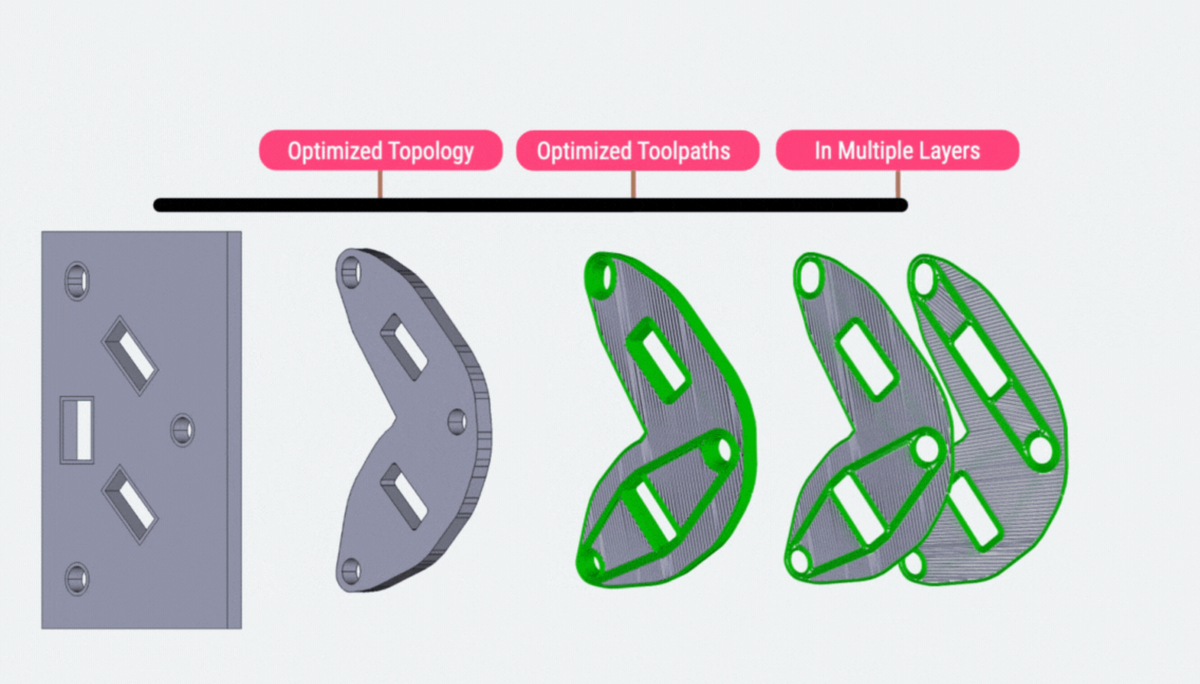
Phần mềm cắt lớp FDM là công cụ biến mô hình 3D thành các đường dẫn vật liệu cụ thể, quyết định cách từng sợi nhựa được đặt, hướng tải được truyền và các khuyết tật vi mô xuất hiện trong bộ phận, nên trực tiếp chi phối độ bền, độ cứng và độ tin cậy của bộ phận in 3D ở mức độ tương đương với vật liệu và hình học thiết kế. Ask an engineer for the stiffness of aluminium, and they'll give you one number, whether the alloy is 6061 or 7075, soft or heat-treated. Ask for the stiffness of a 3D-printed part, and the honest answer is: it depends how it was sliced. Với FDM, “công nghệ lát in 3D” không phải bước phụ; đó là một quyết định kỹ thuật. Hai dầm có cùng vật liệu, cùng máy, cùng hình học và cùng tải trọng nhưng khác đường dẫn công cụ có thể sai khác độ võng đến sáu lần. Điều này biến thuật toán cắt lớp thành phần trong bài toán cơ học, chứ không còn là tiện ích chuyển đổi định dạng.
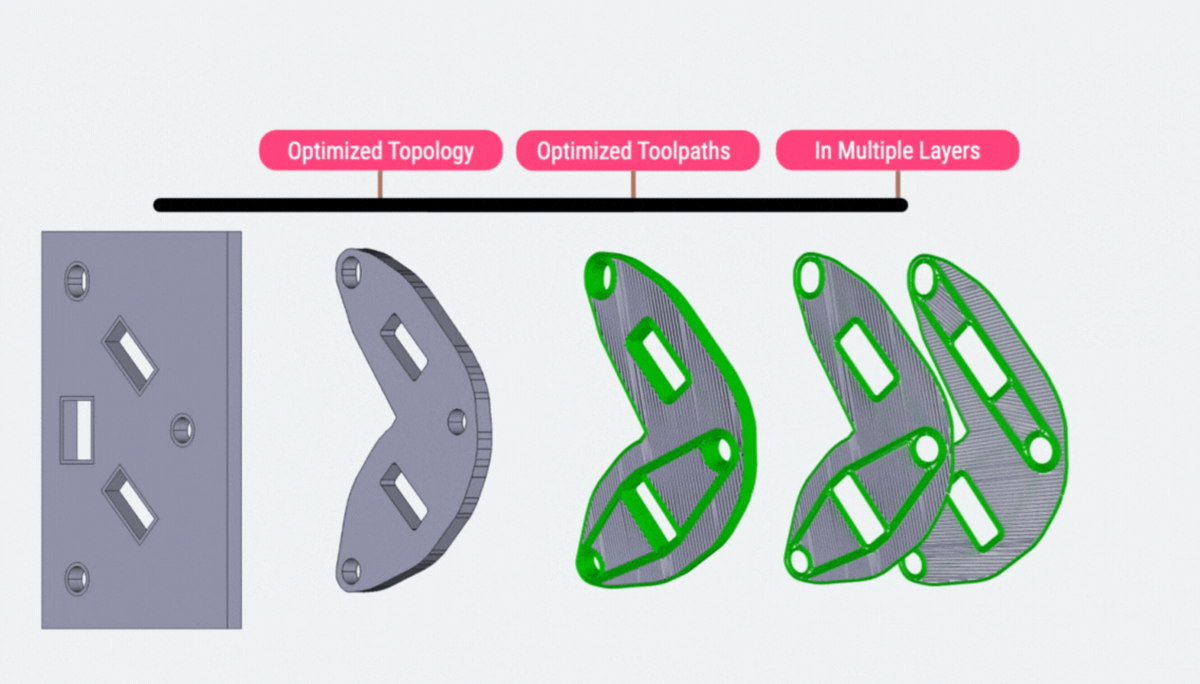
Độ bền bộ phận in 3D: khi đường raster quan trọng hơn vật liệu đắt tiền
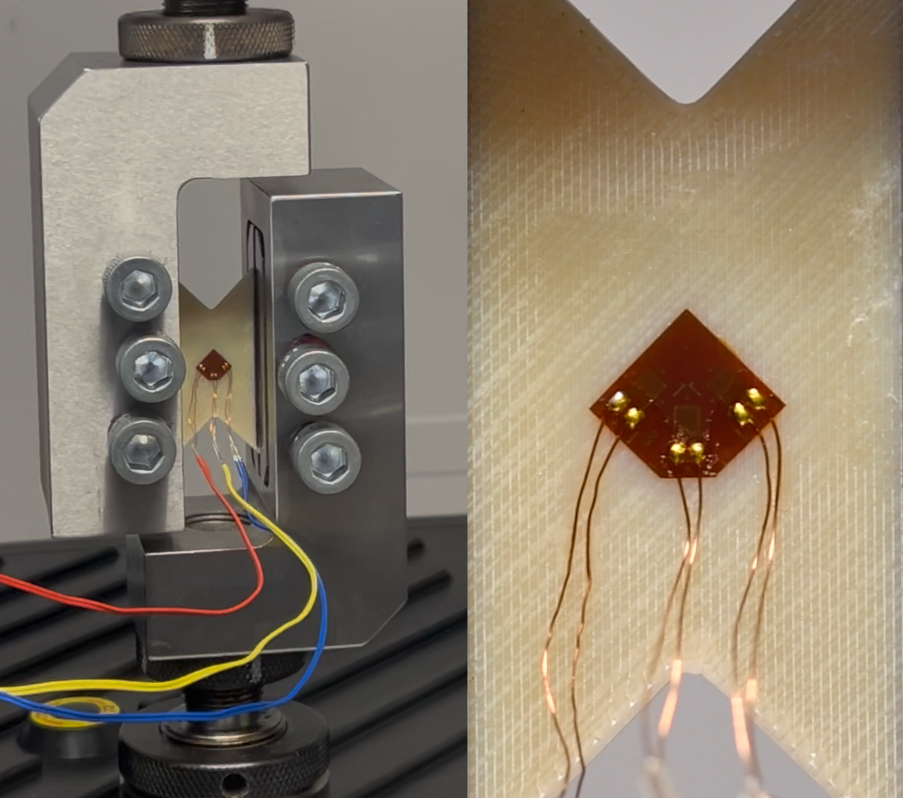
Trong in FDM, câu nói “the process is the material” không phải ẩn dụ mà là thực tế vận hành. Việc tối ưu hóa đường dẫn công cụ có thể làm thay đổi hoàn toàn độ bền bộ phận in 3D, dù vật liệu và máy in không đổi. Với một vật liệu gia cường như Nylon 12CF, mẫu chịu cắt có raster ±45° đo được độ cứng lớn gấp ba rưỡi so với mẫu raster thẳng theo hoặc vuông góc với tải. Chẳng có gì trong vật liệu thay đổi; điều thay đổi là cách sợi được sắp xếp thành mạng chéo đỡ tải như cặp giằng chéo, biến tải cắt thành kéo – nén dọc sợi, thay vì trượt qua liên kết giữa các sợi vốn yếu hơn. Đây là minh chứng thuyết phục rằng công nghệ lát in 3D là đầu vào cơ học: nếu kỹ sư coi giá trị đo ở mẫu ±45° là mô đun cắt vật liệu, họ sẽ mang sai số 250% vào mô phỏng mà không có dấu hiệu cảnh báo nào trên báo cáo thử nghiệm.
Một đường viền, 60% độ bền: sức mạnh của chi tiết thuật toán
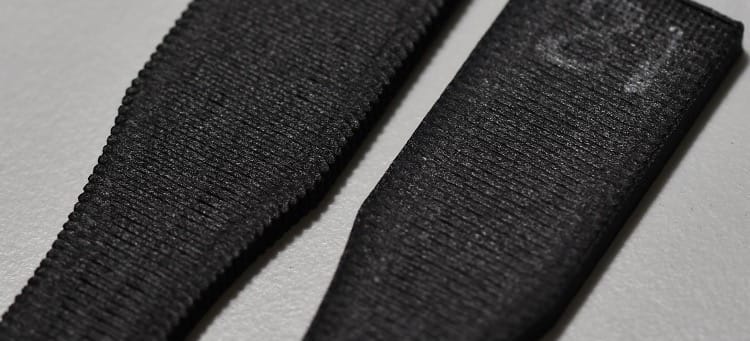
Nếu bạn vẫn nghĩ phần mềm cắt lớp FDM chỉ cân đối giữa thời gian in và chất lượng bề mặt, thử nhìn vào thí nghiệm đường viền. Hai lô mẫu D638 in cùng vật liệu, cùng raster, cùng hướng yếu nhất so với tải; điểm khác biệt duy nhất là một lô được thêm một đường viền mỏng quanh biên trước khi in infill, phần diện tích chỉ chiếm vài phần trăm tiết diện. Kết quả: mẫu có đường viền mạnh hơn 60%. Không tiêu chuẩn nào nhắc đến điều này, nên hai phòng thí nghiệm có thể đo cùng một vật liệu, cùng tiêu chuẩn, nhưng báo cáo hai giá trị bền lệch nhau 60% và cả hai đều đúng. Lý do rất trực quan: không có viền, mép mẫu là dãy đầu sợi hở – tập hợp vi vết nứt chờ phát triển. Thêm một contour liên tục, mép trở thành sợi không ngắt quãng vừa gánh tải, vừa “bịt” toàn bộ khuyết tật đó. Đây là tối ưu hóa đường dẫn công cụ ở cấp độ milimet, nhưng hiệu ứng nằm ở cấp độ tiêu chuẩn cơ học.
Chúng ta đang bước vào giai đoạn mà các nhóm nghiên cứu chủ động thay đổi số lượng đường viền quanh chi tiết để xác định khi nào một đường trở thành lựa chọn thiết kế, không còn là hiệu ứng phụ của slicer. Đó phải là tư duy mặc định của kỹ sư FDM: coi mọi nét vẽ của thuật toán cắt lớp như chi tiết kết cấu.
Vật liệu hiệu năng cao không có ý nghĩa nếu đường dẫn công cụ kém
Ngành in 3D đang chứng kiến sự bùng nổ vật liệu kỹ thuật: từ PPA-CF30HT siêu cứng với mô đun uốn 12.136 MPa đến PPS-CF chịu hóa chất, chịu nhiệt 205°C, rồi TPU85A, TPU95A-HS hay TPU-LW cho ứng dụng linh hoạt và siêu nhẹ. Vật liệu mở ra vùng ứng dụng mới – giá đỡ trong khoang động cơ, chi tiết van, fastener chịu nhiệt, dây đeo đeo trên da, các cấu trúc giảm chấn. Nhưng nếu coi phần mềm cắt lớp FDM là bộ chuyển đổi tệp trung tính, bạn đang lãng phí tiềm năng đó. Độ bền bộ phận in 3D từ PPA-CF30HT hay PPS-CF sẽ dao động hàng lần tuỳ chiến lược raster, đường viền, độ dày sợi. Tương tự, khi TPU chuyển từ mẫu thử sang sản xuất loạt, tốc độ in và độ bám lớp quyết định thành công, và đó là vùng mà tối ưu hóa đường dẫn công cụ phải cân bằng giữa throughput, liên kết giữa lớp và độ đàn hồi lâu dài. Vật liệu trả lời câu hỏi “có thể làm gì”, còn slicer trả lời “bộ phận đó có thực sự đạt yêu cầu cơ học không”.
Kết luận: đưa công nghệ lát in 3D lên bàn vẽ kỹ sư
Thử nghiệm dầm lệch sáu lần độ cứng, mẫu cắt ±45° cứng gấp ba rưỡi và đường viền tăng bền 60% cho chúng ta một kết luận rõ ràng: trong FDM, sản phẩm không tồn tại cho đến khi được cắt lớp. Mọi mô phỏng, mọi báo cáo vật liệu, mọi tiêu chuẩn cơ học bỏ qua cách bộ phận được lát đều có thể sai hàng lần với độ tin tưởng giả tạo. Nếu kỹ sư coi đường dẫn công cụ ngang hàng với hình học và vật liệu – như một tham số mô hình phải được mô phỏng, tối ưu và lưu trữ – chi phí thử nghiệm sẽ không lặp lại cho từng chi tiết, mà tích lũy thành cơ sở dữ liệu cho cả ngành. Mục tiêu lớn hơn là tiến tới bộ phận in 3D có “hồ sơ cơ học” đáng tin, xây từ vài mẫu chuẩn, thay vì đoán lại mỗi lần đổi máy, đổi vật liệu. Nói cách khác: muốn bộ phận FDM công nghiệp đủ tin cậy, hãy thiết kế bằng phần mềm cắt lớp, không chỉ bằng CAD và catalogue vật liệu.